 +86-563-4308666


 Eng

Fiecare operator al morii de măcinat învață aceeași lecție mai devreme sau mai târziu: căptușeala are mai multă influență asupra procesului decât orice altă piesă de uzură. Protejează carcasa, dar decide și cum se mișcă mediul de măcinat, câtă energie atrage moara și cât timp poate funcționa moara între opriri. Pe scurt, garnitura potrivită economisește bani, iar cea greșită costă bani indiferent de prețul său de achiziție. Când oamenii întreabă despre tipurile de căptușeli de moara cu bile, răspunsul practic este cel mai bine organizat în jurul a două axe de clasificare: material și profil. Acest articol trece prin ambele.
Ce face de fapt o căptușeală pentru moara cu bile
O garnitură de moara cu bile efectuează trei lucrări în același timp. Protejează carcasa morii de impactul și abraziunea încărcăturii; transferă energie către mediul de măcinare, deoarece ridicarea profilului de căptușeală decide dacă bile se cascadă, cataractă sau alunecă; și influențează clasificarea și timpul de rezidență al materialului de măcinat.
Aceste funcții sunt interdependente, astfel încât selectarea căptușelii nu este niciodată o decizie unică. La viteze tipice de operare de 65 până la 80 la sută din viteza critică, profilul căptușelii controlează traiectoriile mediului de măcinare. Un profil care funcționează bine într-o moară de ciment de trei metri poate funcționa slab într-o moară cu bile de cinci metri care tratează minereu dur. Materialul și profilul trebuie selectate împreună, în funcție de dimensiunea de alimentare, dimensiunea suportului, viteza morii și caracteristicile minereului sau clincherului.
Tipuri de căptușeli pentru moara cu bile în funcție de material
Materialele de căptușeală se împart în patru familii: oțel mangan, oțel aliat cu crom, cauciuc și ceramică. Aplicațiile de minerit și ciment reprezintă cea mai mare pondere a cererii, iar primele două familii domină deoarece tolerează impactul și abraziunea la scară de producție.
Căptușeli din oțel cu mangan
Oțelul cu mangan, numit și oțel Hadfield, conține aproximativ 12 până la 14% mangan. Caracteristica sa definitorie este călirea prin muncă: cu cât suprafața este lovită mai mult, cu atât devine mai tare, în timp ce interiorul rămâne dur. Acest lucru face din oțelul mangan alegerea implicită pentru șlefuirea primară grosieră, unde mediile de 75 până la 125 mm lovesc căptușeala cu energie ridicată. Căptușelile obișnuite cu conținut ridicat de mangan manipulează minereurile abrazive și bile mari în mod fiabil și rămân opțiunea cea mai rentabilă pentru multe mori cu bile primare și mori SAG.
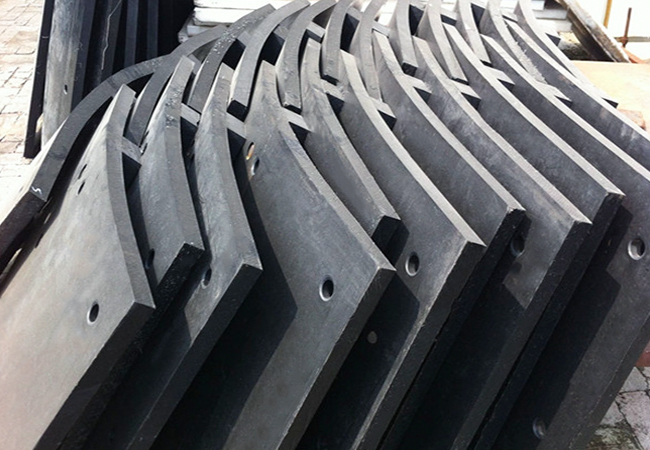 Căptușeală obișnuită pentru moara cu bile de oțel cu conținut ridicat de mangan Această căptușeală este opțiunea standard de întărire prin lucru pentru morile primare cu bile și SAG, oferind rezistență fiabilă la uzură la impactul de energie ridicată de la medii mari de măcinare la un preț rentabil. Vizualizare produs →
Oțelul de mangan ultra-înalt crește conținutul de mangan la aproximativ 17 până la 24% și accelerează răspunsul la întărire. Suprafața atinge o duritate mai mare la impact repetat, ceea ce prelungește durata de viață a căptușelii în condiții severe, cum ar fi mori cu diametru mare, operare la viteză mare sau alimentări foarte dure și grosiere. Compensația este un cost mai mare al aliajului, așa că este selectat acolo unde intervalul de înlocuire și costul timpului de nefuncționare domină decizia.
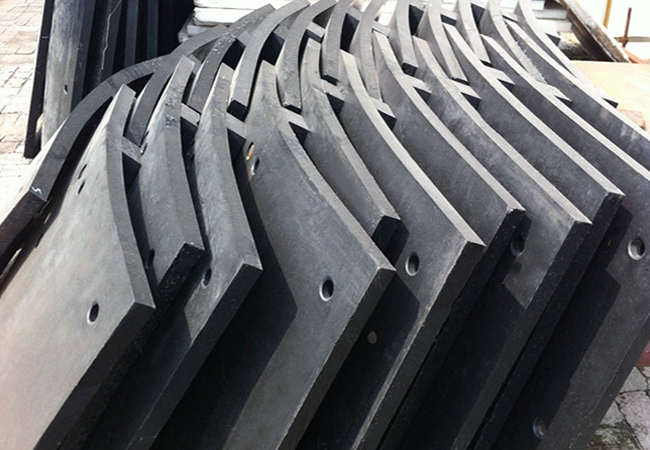 Căptușeală pentru moara cu bile din oțel cu mangan ultra ridicat Cu 17–24% mangan și întărire la lucru îmbunătățită, această căptușeală îmbunătățită se potrivește la sarcini severe, cum ar fi mori cu diametru mare, operare de mare viteză și avansuri foarte dure sau grosiere, prelungind durata de viață. Vizualizare produs →
Căptușeli din oțel aliat cu înaltă crom
Garniturile din aliaj de crom înalt sunt tratate termic la o duritate tipică de 58 până la 64 HRC. Carburele de crom într-o matrice dură le oferă o rezistență excelentă la abraziune la alunecare, ceea ce le face potrivite pentru șlefuirea secundară și fină, unde impactul este moderat și uzura de către șlam este mecanismul principal. Ele sunt obișnuite în morile de finisare cu ciment și circuitele de remăsare. Limitarea este rezistența la impact redusă: utilizarea căptușelilor cu conținut ridicat de crom într-o moară primară grosieră cu bile supradimensionate riscă crăparea și defectarea prematură.
Căptușeli de cauciuc
Căptușelile de cauciuc cântăresc aproximativ un sfert mai mult decât oțelul. Sunt mai ușor și mai rapid de instalat, reduc sarcina pe rulmenții morii, absorb bine impactul, generează mai puțin zgomot și rezistă la coroziune la măcinarea fină umedă. Cu toate acestea, cauciucul are o fereastră de operare clară: este deteriorat de medii mari și de alimentare grosieră, deci este limitat în mod normal la mori secundare, remăcinate și ultrafine, cu dimensiuni moderate ale bilelor.
Căptușeală ceramică
Garniturile ceramice din alumină și zirconiu sunt cele mai dure dintre materialele de căptușeală obișnuite și nu introduc contaminare feroasă, ceea ce contează în aplicațiile de măcinare fină și de înaltă puritate. Sunt fragile și practice în principal în mori mici, mori de uzură și unități de laborator.
| Material | Puterea principală | Limitare principală | Cea mai bună aplicație |
|---|---|---|---|
| Oțel mangan | Rezistență ridicată la impact, întărire prin muncă | Rezistență moderată la abraziune la impact redus | Măcinare primară, medii mari |
| Aliaj cu înaltă crom | Duritate foarte mare, durată lungă de viață | Toleranță scăzută la impact, cost mai mare | Măcinare secundară și fină |
| cauciuc | Greutate redusă, zgomot redus, instalare rapidă | Slab cu alimentare grosieră și suporturi mari | Măcinare fină umedă și măcinare din nou |
| ceramică | Duritate extremă, fără contaminare feroasă | Casant, numai de dimensiuni mici | Măcinare de înaltă puritate și ultrafină |
Tipuri de garnituri pentru moara cu bile în funcție de forma profilului
Forma profilului controlează unghiul de ridicare și, prin urmare, mișcarea încărcăturii. Aceeași moară își poate schimba caracterul de măcinare pur și simplu schimbând profilul căptușelii.
Căptușeală Val
Căptușelile Wave folosesc creste netede care se repetă care ridică mediul moderat și încurajează rularea și cascada. Ele produc abraziune eficientă la o solicitare de impact mai mică, ceea ce le face comune în circuitele de șlefuire secundară și fină.
Step și Lorain Liners
Căptușelile pentru trepte, adesea numite căptușeli în stil Lorain după designul lor original, combină o secțiune groasă, o treaptă și o secțiune mai subțire. Această geometrie ridică mediul mai sus și promovează cataractarea, astfel încât se potrivește măcinare grosieră și mori mari care funcționează aproape de capătul superior al intervalului de viteză.
Căptușeli cu pană
Căptușelile în formă de pană creează o ridicare treptată și păstrează o secțiune transversală groasă în apropierea carcasei. Ele oferă o bună protecție a carcasei și o traiectorie controlată a suportului, motiv pentru care sunt utilizate pe scară largă în mori cu diametru mare.
Căptușeli plate și grilă
Căptușelile plate generează o ridicare minimă și permit suportului să alunece mai degrabă decât să cadă în cascadă; sunt utilizate în mori ultrafine și cu tuburi unde este necesară măcinarea blândă. Căptușelile de grilă, cu nervuri sau fante, rețin și clasifică încărcătura media și apar în principal în circuitele de măcinare uscată și speciale.
| Profil | Caracteristică de ridicare | Utilizare tipică |
|---|---|---|
| Wave | Ridicare moderată, în cascadă | Măcinare secundară și fină |
| Pas (Lorain) | Ridicare puternică, cataractă | Măcinare grosieră, mori de mare viteză |
| Pană | Ridicare graduală, protecție a carcasei | Mori cu diametru mare |
| plat | Ridicare minimă, alunecare | Mori ultrafine și cu tuburi |
| Grilă | Reținerea și clasificarea mass-media | Măcinare uscată și circuite speciale |
Cum să alegi căptușeala potrivită pentru moara cu bile
Selectați căptușeala așa cum selectați echipamentul: pe costul total pe tonă, nu pe prețul inițial. Cea mai ieftină garnitură este adesea cea mai scumpă de operat. Lucrați acești factori în ordine:
- Diametrul morii și viteza. Morile mari, de mare viteză, au nevoie de profile cu ridicare puternică, cum ar fi treaptă sau pană; morile mici sau lente pot folosi forme ondulate sau plate mai simple.
- Dimensiunea furajului și abrazivitatea minereului. Alimentarea grosieră, dură, necesită oțel mangan tolerant la impact și un profil de ridicare ridicată.
- Dimensiunea suportului de măcinat. Mediile de peste 80 mm necesită căptușeli de mangan; mediile mai mici permit aliajul de crom, cauciucul sau ceramica.
- Condiții de proces. Suspensiile corozive favorizează cauciucul sau aliajul de crom; temperaturile peste aproximativ 80 °C exclud cauciucul.
- Grosimea căptușelii și permisiunea de uzură. Căptușelile mai groase durează mai mult, dar reduc volumul morii; echilibrează durata de viață la uzură și debitul.
- Costul de instalare și de oprire. Căptușelile mai ușoare sau modulare reduc timpul de înlocuire, care valorează adesea mai mult decât diferența de preț a căptușelii.
Căptușeala și mediul de măcinat se uzează ca sistem. Într-o moară secundară, bile supradimensionate sau prost potrivite ciocănesc suprafața căptușelii și îi scurtează durata de viață, în timp ce bilele de măcinare cu crom ridicat produc o încărcare mai uniformă și reduc sarcina de impact asupra căptușelii. Morile care cumpără căptușeli și medii de măcinare din aceeași sursă evită problemele de compatibilitate și simplifică controlul calității.
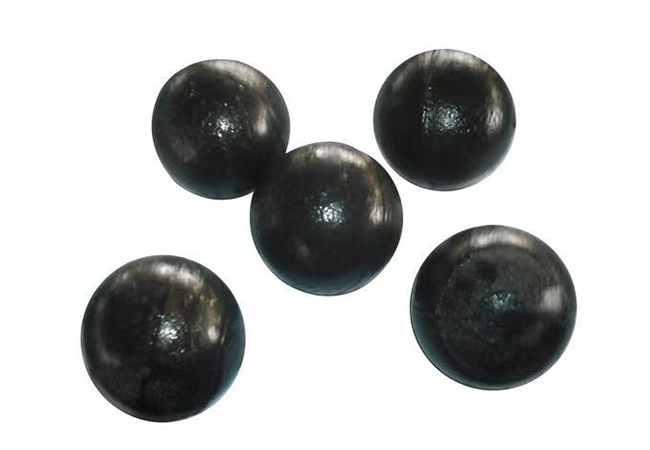 Bilă de șlefuire din aliaj de crom înalt Tratate termic la 58–64 HRC, aceste bile de șlefuire rezistă la abraziunea alunecare în circuitele de măcinare secundară și fină, cu opțiuni personalizabile ca dimensiune și chimie pentru medii umede sau agresive. Vizualizare produs →
Semnele că se preconizează înlocuirea căptușelii
Chiar și cea mai bună căptușeală este un consumabil. Funcționarea prea lungă afectează carcasa morii și transformă întreținerea planificată în reparații de urgență. Inspectați săptămânal și programați înlocuirea când vedeți oricare dintre aceste semne:
- Grosimea căptușelii măsurată sub 50% față de originală sau sub minimul producătorului.
- Capetele șuruburilor îngropate în căptușeală sau scurgeri în jurul șuruburilor.
- Profiluri vizibil turtite, cu nervuri de ridicare uzate netede.
- Debitul morii scade în timp ce consumul de energie rămâne ridicat sau crește.
- Segmente crăpate, slăbite sau lipsă și zgomot metalic în timpul funcționării.
O rutină simplă de inspecție vă permite să înlocuiți căptușelile în timpul nefuncționării planificate, când schimbarea costă ore în loc de zile de producție pierdută.
Lucrați cu un furnizor de căptușeală care înțelege întreaga fabrică
Cea mai rapidă modalitate de a evita greșelile de căptușeală este să colaborați cu un producător care produce căptușeala și care știe cum interacționează cu mediul de măcinat. ZXGB produce atât căptușeli din oțel cu mangan, cât și bilele de măcinare care rulează împotriva lor, susținute de managementul calității ISO9001, un institut provincial de cercetare pentru bile de oțel și medii de măcinare și o capacitate anuală de 50.000 de tone. Gama completă de produse este pe căptușeli de freză și căptușeli de uzură pagina . Pentru o comparație mai detaliată material cu material, nostru ghid de selecție pentru o durată de viață mai lungă a căptușelii acoperă în detaliu compromisurile practice. Dacă doriți o recomandare pentru o anumită fabrică, inginerii ZXGB vă pot examina datele de operare și vă pot propune o combinație de căptușeală, profil și suport media pe baza țintei de flux și debit.


