 +86-563-4308666


 Eng

Fiecare bilă de măcinat poartă o poveste de tratament termic, chiar și cele care ajung în curte arătând identice. Două bile pot împărtăși aceeași chimie, pot ieși din aceeași matriță și se pot comporta în continuare complet diferit într-o moară: una desfășoară o campanie completă, cealaltă începe să se desprindă în câteva săptămâni. De cele mai multe ori, diferența este scrisă în curba de încălzire, viteza de răcire și fereastra de temperare.
Ceea ce urmează este o plimbare practică prin procesul de tratare termică pentru măcinarea bilelor pe măsură ce îl rulăm în fiecare zi, de la austenitizare până la verificările care ne spun dacă un lot este cu adevărat bun.
De ce tratamentul termic decide cum funcționează o minge
Turnați o bilă cromată înaltă și lăsați-o să se răcească în formă, iar ceea ce iese este o bucată de metal destul de agitată. Matricea conține martensită alături de austenită reținută, înfășurată în jurul unei rețele de carburi eutectice care se schimbă cu conținutul de crom și carbon. Austenita reținută este cauza de probleme. Este moale, este metastabilă și, odată ce mingea începe să ia impact într-o moară, se transformă în martensită pe loc, modificând volumul stratului de suprafață și deschizând ușa la spargere și spargere.
Tratamentul termic există pentru a termina acea transformare în mod deliberat, în condiții controlate, în loc să lase moara să o facă la întâmplare. Trei lucruri sunt echilibrate simultan:
- Duritate : suprafața de uzură care rezistă la abraziunea de la minereu, clincher sau zgură.
- Duritate : capacitatea miezului de a absorbi impactul repetat fără crăpare.
- Stabilitate structurală : distribuția de carbură și austenita reținută menținută în limite, astfel încât mingea se comportă la fel în ziua 60 ca și în prima zi.
Etapele de bază ale procesului de tratare termică pentru măcinarea bilelor
Aproape fiecare program folosit pentru mediile turnate sau forjate poate fi citit ca trei etape legate, cu o a patra etapă de inspecție care închide bucla.
Încălzire și austenitizare
Austenitizarea face două sarcini: dizolvă o parte din carbura secundară și pune carbonul în soluție, astfel încât stingerea are cu ce să lucreze. Grăbirea acestei etape este una dintre cele mai frecvente greșeli pe care le vedem. Încălzim în trepte, cu o preîncălzire în jur de 600–650 ° C pentru a uniformiza temperatura de grosime, apoi o rampă către cala de austenitizare, care pentru clasele de crom înalte aterizează de obicei între 980 ° C și 1.050 ° C.
Timpul de reținere urmează dimensiunea secțiunii și sarcina cuptorului mai mult decât un ceas fix. Un punct de pornire operabil în atelier este de aproximativ 1 până la 1,5 minute pe milimetru de diametru, dar numărul real ar trebui confirmat prin duritate și microstructură pe primele bucăți din fiecare lot, mai degrabă decât presupus.
stingere
stingere is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
temperare
temperare is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
Pentru bile cromate înalte, fereastra se află de obicei între 200°C și 350°C, cu o reținere de patru până la opt ore, în funcție de diametru, urmată de răcire lentă. Revenirea sub aproximativ 200°C lasă prea multă austenită instabilă în urmă; împingerea mult peste 400°C începe să schimbe duritatea pentru care ați plătit în timpul călirii.
| Scena | Temperatura tipică | Scopul principal | Ceea ce privim |
|---|---|---|---|
| Preîncălzire | 600–650°C | Uniformă temperatura prin grosime | Rata de crestere, soc termic |
| Austenitizare | 980–1.050°C (crom ridicat) | Dizolvați carburile, saturați austenita | Țineți timpul față de diametru |
| stingere | 880–950°C în mediu | Se formează martensită din austenită | Curba de racire, risc de fisurare |
| temperare | 200–350°C | Eliberați stresul, controlați austenita reținută | Timp de reținere, răspuns la duritate |
Potrivirea procesului la tipul mingii
Aceleași trei etape se aplică în întreaga familie, dar numerele se mișcă considerabil odată ce schimbi materialul și traseul de formare.
Bile turnate din aliaj cromat
Chimia pune plafonul. O minge de crom înaltă cu 10% sau mai mult crom și echilibrul corect de carbon poate atinge valorile maxime de 50 până la 60 de secunde pe scara Rockwell C după o stingere și temperare bine efectuate. Calitățile de crom mediu și de crom scăzut pur și simplu nu transportă volumul de carbură pentru a ajunge acolo, astfel încât curbele lor sunt adesea simplificate către normalizare sau o temperare ușoară, iar așteptările de achiziție ar trebui să urmeze metalurgia mai degrabă decât titlul catalogului.
Al nostru bile de șlefuit cromate înalte sunt tratate pe această logică, cu curba menținută consecventă de la lot la lot, astfel încât performanța morii să nu se modifice.
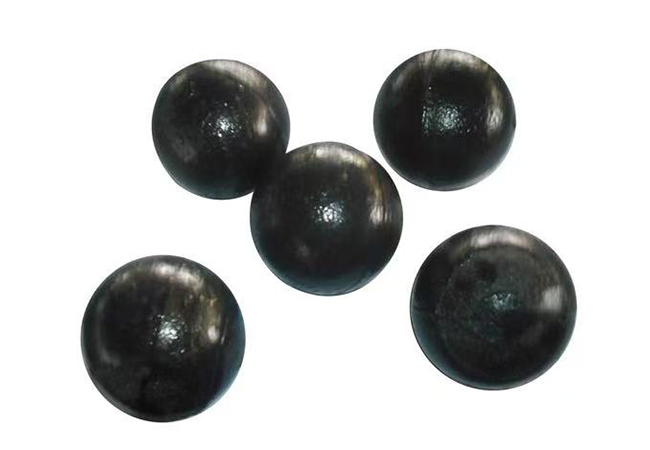 Bile de șlefuit turnate din aliaj de crom înalt Medii turnate ZQCr12 cu crom ridicat, cu duritatea suprafeței ≥58 HRC, disponibile în diametre de la φ6,35 la φ120 mm pentru șlefuire rezistentă la uzură. Vizualizare produs →
Bile de șlefuit forjate
Bilele forjate încep ca bară laminată, sunt tăiate la lungime, încălzite prin inducție, forjate și apoi stinse pe linie. Procesul este mai degrabă continuu decât discontinuu, iar parametrul care rătăcește cel mai adesea este temperatura de stingere-start. Dacă bara se răcește prea mult între presă și inelul de călire, duritatea scade și bila ajunge cu o înveliș moale care se uzează rapid în moară. Revenirea urmează imediat, folosind încă căldura reziduală din miez pentru a scurta ciclul.
 Bile de măcinat forjate cu precizie pentru morile cu bile Medii forjate cu precizie pentru minerit, ciment și moare cu bile pentru generarea de energie, oferite în dimensiuni de φ6,35–φ120 mm, cu duritate și duritate echilibrate. Vizualizare produs →
Alegerea mediului de stingere și a curbei de răcire
Severitatea răcirii este un cadran, nu un comutator, iar setarea corectă este cea care produce un miez complet martensitic în cea mai mare bilă a lotului, păstrând-o pe cea mai mică intactă. Mass-media comună, în ordinea aproximativă a severității:
- apă : severitate mare, cost redus, cel mai predispus la fisuri; practic pentru bile simple forjate din carbon la diametre mici.
- Saramură sau soluții caustice : chiar mai severă și predispusă la rupere neuniformă a peliculei; folosit rar pentru medii cromate turnate.
- ulei : mai lentă și mai sigură, o alegere standard pentru bile forjate din aliaj, unde distorsiunea contează, deși manipularea focului și a fumului trebuie gestionată.
- Polimer : concentrația poate fi reglată pentru a sta între apă și ulei, popular pentru bilele din aliaj forjate cu risc real de crăpare.
- Aer forțat sau aer-ulei : blând, bine asortat cu bile turnate cu crom înalt a căror întărire este deja generoasă.
Agitația contează la fel de mult ca mediul în sine. Un rezervor de calm produce pete moi și citiri de duritate împrăștiate, indiferent cât de bună este chimia de stingere.
Ce merge prost și cum se citesc simptomele
Majoritatea defecțiunilor de tratament termic se anunță clar dacă știi ce să cauți. Câteva dintre modelele pe care le diagnosticăm cel mai des:
- Crăpare după stingere , de obicei longitudinală sau internă: răcire prea severă sau un spațiu prea lung înaintea cuptorului de călire.
- Înveliș moale sau miez moale : temperatura de austenitizare sau menținerea prea scăzută, sau bila s-a răcit sub fereastra de stingere-pornire.
- Duritate scatter across a batch : încărcare neuniformă a cuptorului, atmosferă inconsistentă sau agitare slabă la stingere.
- Deteriorarea prematură în serviciu : austenita reținută lăsată prea sus pentru că revenirea a fost prea rece sau prea scurtă.
- Rată mare de rupere : duritate urmărită în detrimentul tenacității sau o rețea de carbură lăsată prea grosieră în timpul solidificării.
Verificări care dovedesc că curba a funcționat
Rezultatele testelor sunt semnificative doar atunci când sunt luate în mod consecvent. Rutina noastră după temperare arată astfel:
- Duritate survey : citiri în mai multe puncte din jurul suprafeței și la miezul bilelor secționate, prelevate de-a lungul lotului, mai degrabă decât dintr-un colț convenabil.
- Duritate gradient : un profil pe toată raza, care arată dacă călirea a ajuns efectiv în centru.
- Testarea impactului : picături repetate de la o înălțime fixă pe o probă de bile, notând primul semn de crăpare.
- Revizuirea microstructurii : forma și distribuția carburii, plus o estimare a austenitei reținute, în general menținută sub aproximativ 10 până la 15% pentru mediile cu conținut ridicat de crom.
- Urmărirea spargerii câmpului : indicatorul cel mai lent, dar cel mai onest, înregistrat pe moară și pe lot de bile pe parcursul campaniei.
Tratamentul termic este un sistem, nu un singur pas
O curbă este la fel de bună ca cuptorul care o conduce, iar cuptorul este la fel de bună ca materialul care intră. De aceea tratăm tratamentul termic ca pe o verigă dintr-un lanț care începe cu aprovizionarea cu aliaje și se termină cu o încercare de moară. Institutul nostru provincial de cercetare pentru bile de oțel și medii de șlefuit, condus împreună cu universități partenere, își petrece mult timp exact pe acest tip de dezvoltare a curbei, iar descoperirile sunt transmise direct la atelier.
De asemenea, menținem procesul verificabil: proceduri ISO 9001, inspecție completă a procesului de la intrarea materiei prime până la expediere și o echipă tehnică de 25 de ingineri și 32 de specialiști care sprijină o fabrică de 60.000 de metri pătrați cu o capacitate anuală de 50.000 de tone. Puteți citi mai multe despre trecutul companiei noastre dacă doriți versiunea mai lungă.
Dacă o moară mestecă mediile mai repede decât ar trebui, răspunsul este de obicei în curbă, mai degrabă decât în factură. Trimiteți-ne condițiile de lucru, diametrul bilei, duritatea alimentării și viteza morii și vom vorbi despre ce etapă este probabil responsabilă și ce trebuie schimbat. Acea conversație nu costă nimic și este adesea cea mai rapidă cale către un cost mai mic pe tonă de sol.


